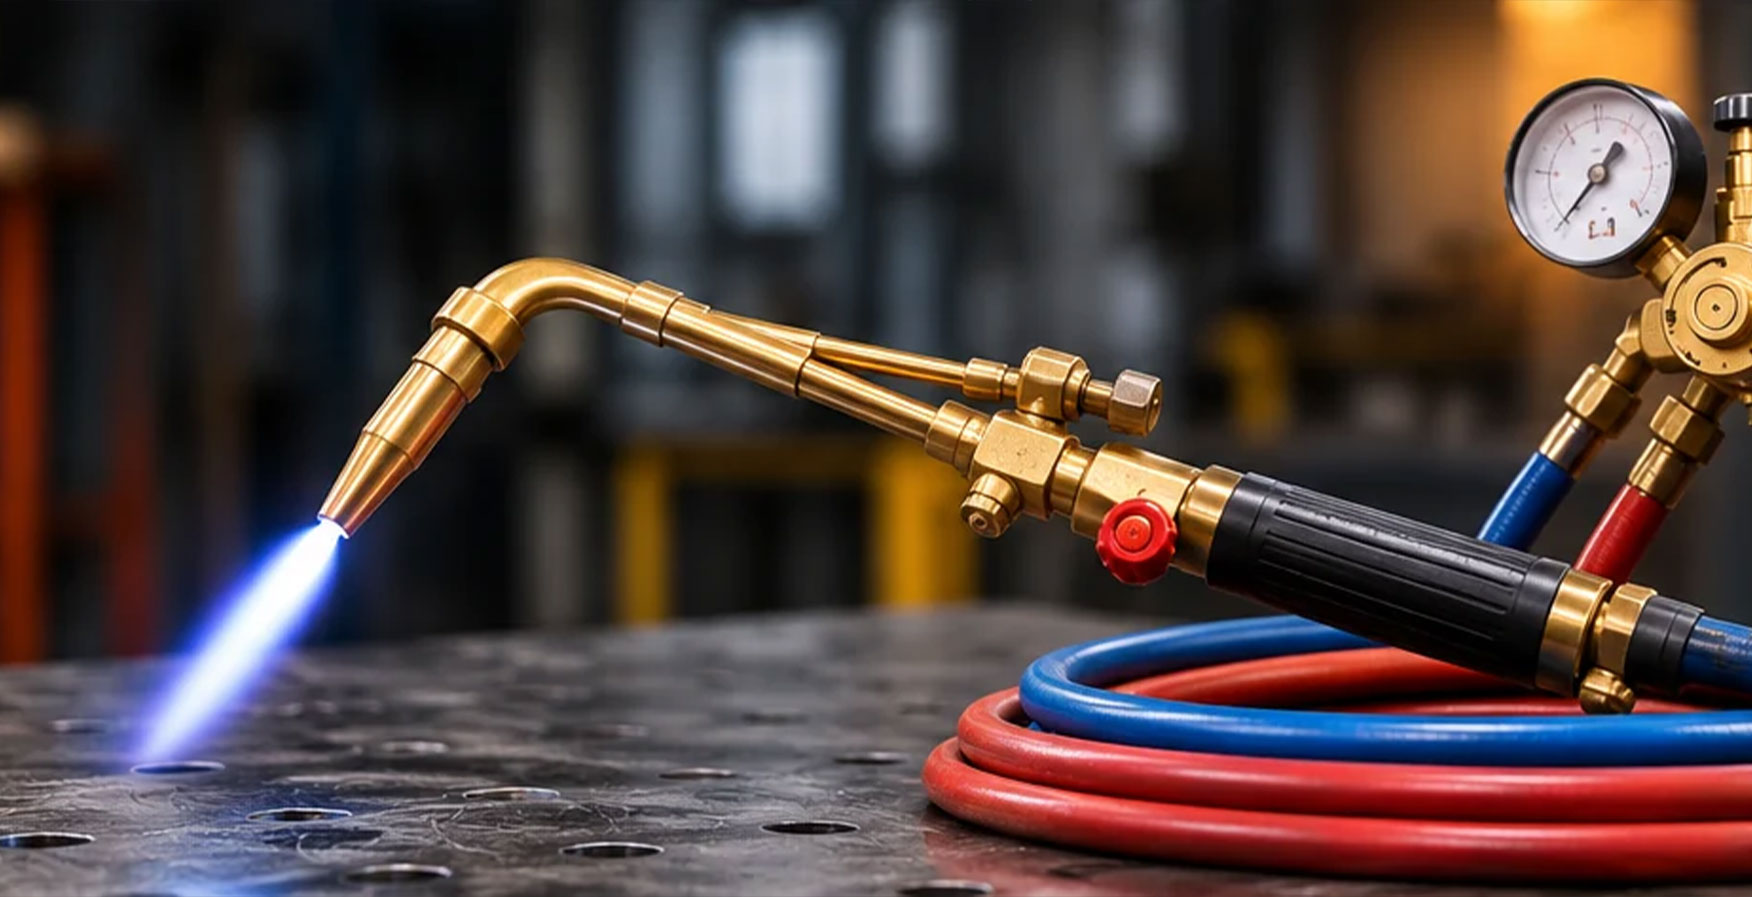
Podstawowe elementy stanowiska spawalniczego
Podstawowe wyposażenie stanowiska do spawania gazowego zasilanego z butli obejmuje palnik, reduktory butlowe, bezpieczniki gazowe, butle z odpowiednimi gazami oraz węże spawalnicze. Zestaw uzupełniają nasadki i dysze dobrane do rodzaju wykonywanej pracy.
Prawidłowy dobór tych akcesoriów umożliwia kontrolowanie ciśnienia i przepływu gazów, pomaga utrzymać stabilny płomień oraz ogranicza ryzyko związane z użytkowaniem instalacji. Bezpieczna praca wymaga również sprawnego sprzętu, szczelnych połączeń i przestrzegania instrukcji producenta. Na jakość spoin oraz cięcia wpływają także ustawienia palnika, przygotowanie materiału i technika pracy.
Rodzaje palników gazowych
Palniki gazowe różnią się sposobem mieszania gazów oraz przeznaczeniem. W palnikach inżektorowych tlen doprowadzany pod wyższym ciśnieniem zasysa gaz palny do układu mieszania. Przy odpowiednio dobranych dyszach, ciśnieniach i przepływach układ ten pozwala uzyskać stabilny płomień.
W palnikach bezinżektorowych oba gazy dopływają do układu mieszania pod wymaganymi ciśnieniami, bez zasysania gazu palnego przez strumień tlenu. Parametry zasilania i wymagania dotyczące reduktorów należy dobierać według dokumentacji konkretnego palnika.
Najważniejsze typy palników gazowych
- Palniki uniwersalne – po zastosowaniu odpowiednich nasadek umożliwiają spawanie i cięcie, a w zależności od wyposażenia także lutowanie oraz podgrzewanie. Zakres zastosowań zależy od konstrukcji palnika i rodzaju gazu.
- Palniki acetylenowo-tlenowe do cięcia – przeznaczone do cięcia stali niestopowych i wybranych stali niskostopowych. Płomień acetylenowo-tlenowy pozwala szybko nagrzać miejsce rozpoczęcia cięcia.
- Palniki propanowo-tlenowe do cięcia – również stosowane do cięcia stali niestopowych i wybranych niskostopowych. Wymagają dysz przystosowanych do propanu. Koszt pracy zależy od cen i zużycia obu gazów, a także czasu potrzebnego na nagrzanie materiału.
- Palniki bezinżektorowe – wyróżniają się sposobem mieszania gazów bez działania inżektora. Zależnie od konstrukcji mogą być przeznaczone do acetylenu, propanu lub gazu ziemnego. Sama wymiana dyszy nie zawsze wystarcza do zmiany gazu palnego — taką możliwość musi dopuszczać producent.
- Palniki propanowo-powietrzne – wykorzystują powietrze pobierane z otoczenia i nie wymagają podłączenia do butli z tlenem. Zależnie od modelu służą do prac dekarskich, podgrzewania lub lutowania. Mogą być zasilane propanem albo propan-butanem, jeżeli producent dopuszcza dane paliwo.
Reduktory gazowe – działanie i dobór
Reduktor gazowy obniża ciśnienie gazu z butli lub instalacji do wymaganej wartości roboczej i utrzymuje je na możliwie stałym poziomie. Stosuje się go zarówno przy spawaniu i cięciu gazowym, jak i przy zasilaniu gazami osłonowymi w metodach MIG/MAG oraz TIG.
Dobór reduktora powinien uwzględniać rodzaj gazu, maksymalne ciśnienie zasilania, zakres ciśnienia roboczego, wymagany przepływ oraz zgodność przyłączy. W przypadku gazów osłonowych istotne jest ustawienie przepływu wyrażanego w litrach na minutę. Umożliwiają to odpowiednie układy regulacyjne wyposażone w przepływomierz lub wskaźnik przepływu.
Typy reduktorów
Ze względu na liczbę etapów obniżania ciśnienia wyróżnia się:
- Reduktory jednostopniowe – obniżają ciśnienie w jednym etapie. Są powszechnie stosowane przy spawaniu, cięciu i podgrzewaniu. Zmiany ciśnienia w butli oraz poboru gazu mogą wpływać na ciśnienie wylotowe i wymagać korekty ustawienia.
- Reduktory dwustopniowe – obniżają ciśnienie w dwóch kolejnych etapach. Zapewniają większą stabilność ciśnienia wylotowego podczas opróżniania butli. W dokumentacji reduktorów dwustopniowych PERUN wskazano również większą odporność na zamarzanie przy dużym poborze gazu i niskiej temperaturze otoczenia oraz zastosowanie dwóch zaworów bezpieczeństwa. Nie oznacza to jednak całkowitego wyeliminowania ryzyka zamarzania.
Ze względu na sposób podłączenia i wyposażenie wyróżnia się również:
- Reduktory butlowe z zaworem odcinającym – zawór na wylocie umożliwia zamknięcie przepływu gazu. Nie zastępuje on zamknięcia zaworu butli po zakończeniu pracy zgodnie z instrukcją obsługi.
- Reduktory sieciowe – przeznaczone do podłączenia do instalacji gazowej. Obniżają ciśnienie do wartości wymaganej na stanowisku i stabilizuje je w określonym przez producenta zakresie pracy.
Reduktor należy stosować wyłącznie do gazu lub gazów, do których został przeznaczony. Dotyczy to m.in. tlenu, acetylenu, propanu, argonu i CO₂. W modelach przystosowanych do argonu oraz CO₂ trzeba korzystać z oznaczeń i skali właściwej dla danego gazu.
Przy spawaniu MIG/MAG oraz TIG przepływ gazu osłonowego dobiera się do wymagań procesu i warunków pracy. Zakres regulacji zależy od konkretnego modelu reduktora. Prędkość podawania drutu w metodzie MIG/MAG ustawia się na urządzeniu spawalniczym lub podajniku.
Węże spawalnicze i bezpieczeństwo pracy
Węże spawalnicze doprowadzają gaz od reduktora lub punktu poboru do palnika bądź urządzenia spawalniczego. Powinny być dostosowane do rodzaju gazu, ciśnienia roboczego i wymaganego przepływu. Niewłaściwy dobór lub uszkodzenie przewodu może prowadzić do nieszczelności i niebezpiecznego uwolnienia gazu.
Węże do spawania i cięcia gazowego rozróżnia się m.in. według kolorów:
- pomarańczowy – propan-butan,
- niebieski – tlen,
- czerwony – acetylen.
Kolor pomaga rozpoznać przeznaczenie węża i ogranicza ryzyko pomyłki. Przy doborze należy jednak sprawdzić również oznaczenia producenta, dopuszczalne ciśnienie, średnicę wewnętrzną oraz zgodność przyłączy.
Węże należy regularnie kontrolować, zwracając uwagę na pęknięcia, przetarcia, nadpalenia i stan połączeń. Uszkodzone lub nieszczelne przewody trzeba wycofać z użytkowania. Podczas pracy należy unikać ich załamywania, zgniatania i kontaktu z ostrymi krawędziami oraz gorącymi powierzchniami. Warunki przechowywania i terminy wymiany powinny odpowiadać zaleceniom producenta.
Bezpieczeństwo instalacji wspierają także bezpieczniki gazowe, dobrane do gazu, przepływu i miejsca montażu. Zawór zwrotny zapobiega przepływowi gazu w przeciwnym kierunku, natomiast zapora płomieniowa służy do schłodzenia i wygaszenia cofającego się płomienia. Wybrane modele mają dodatkowo termiczny zawór odcinający. Nie każdy bezpiecznik zapewnia więc taki sam zakres zabezpieczeń.
Właściwy dobór wyposażenia, kontrola jego stanu oraz użytkowanie zgodne z instrukcjami producentów pomagają utrzymać bezpieczne i stabilne warunki spawania oraz cięcia. W połączeniu z odpowiednimi parametrami procesu i prawidłową techniką pracy sprzyjają uzyskaniu powtarzalnych rezultatów.


 Zaloguj przez Google