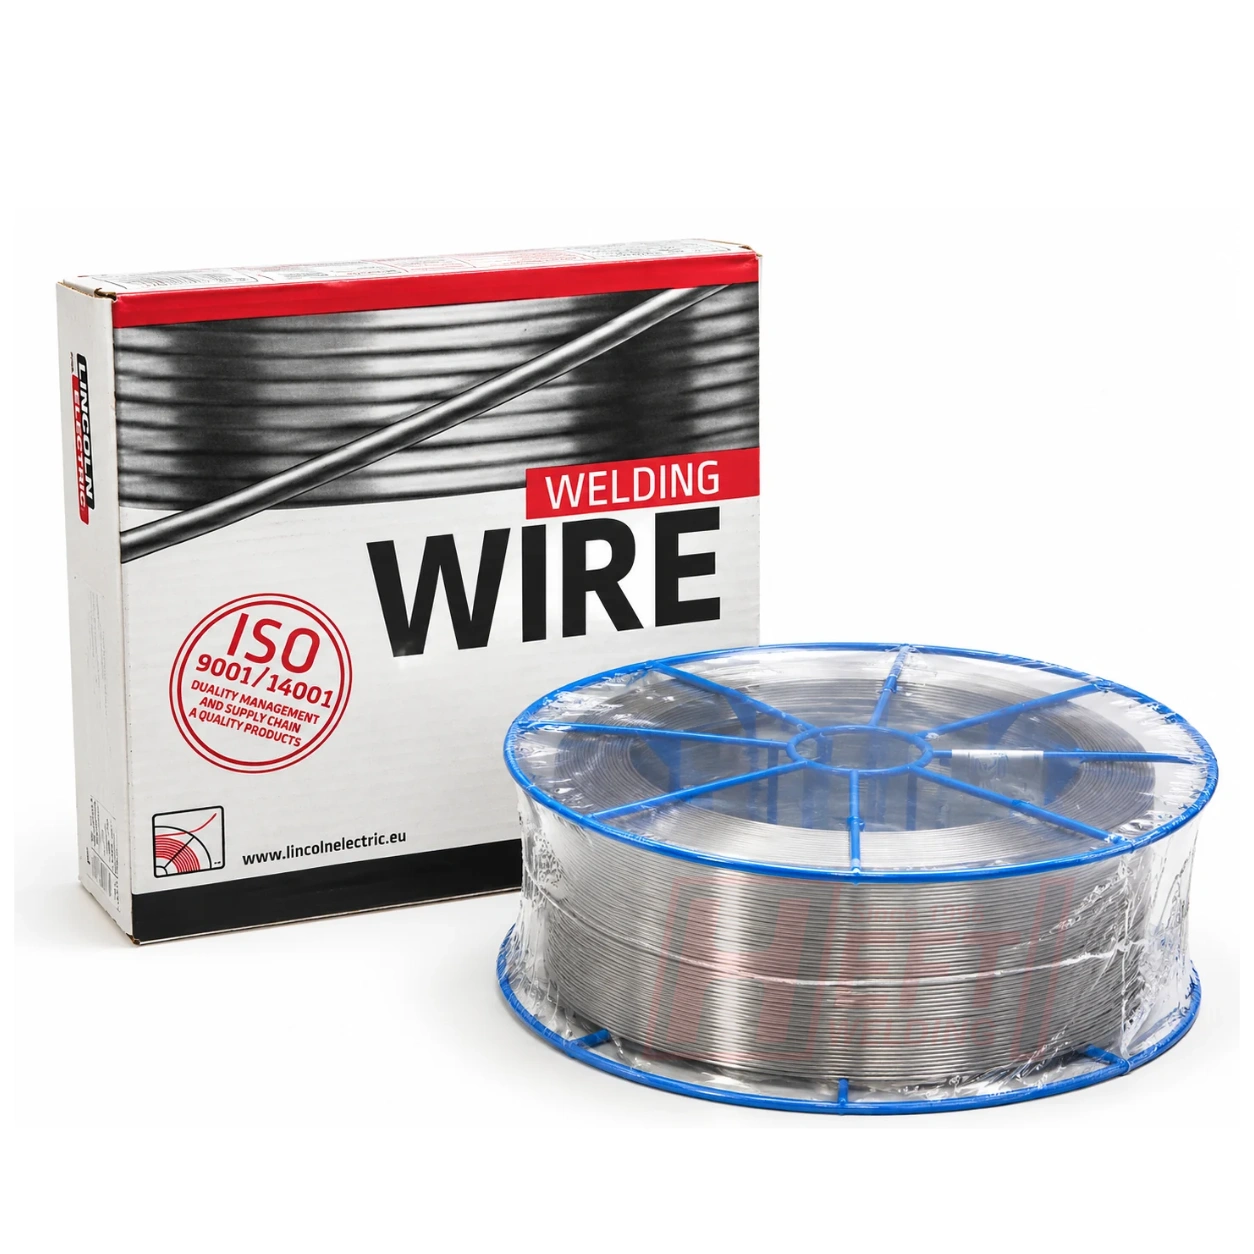
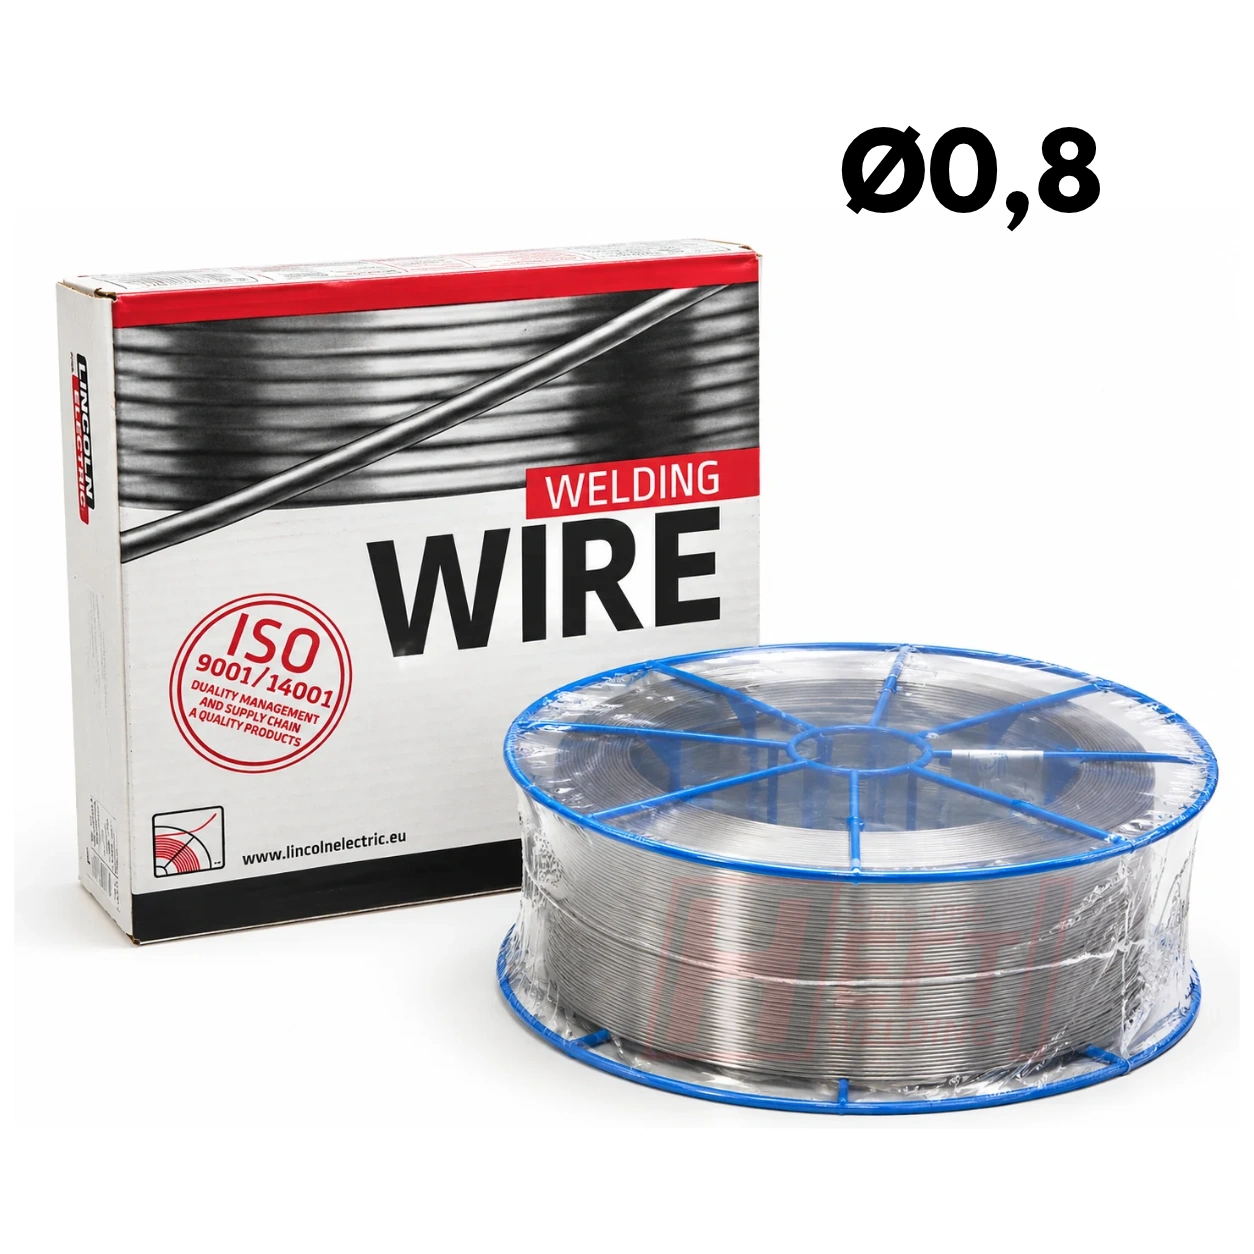
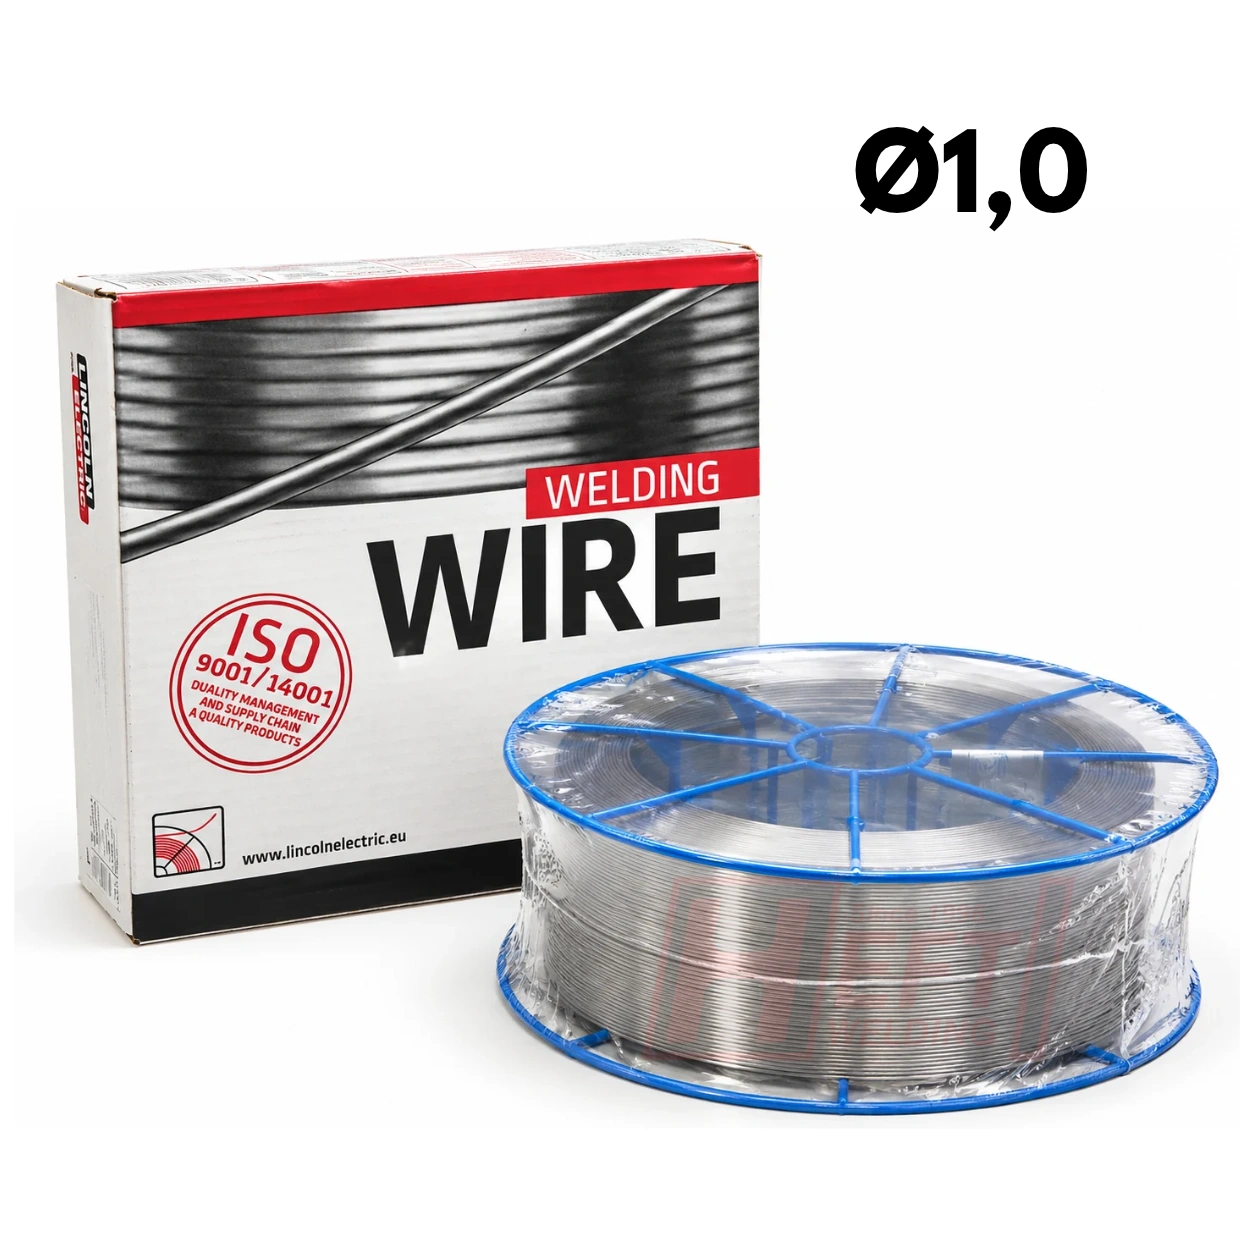
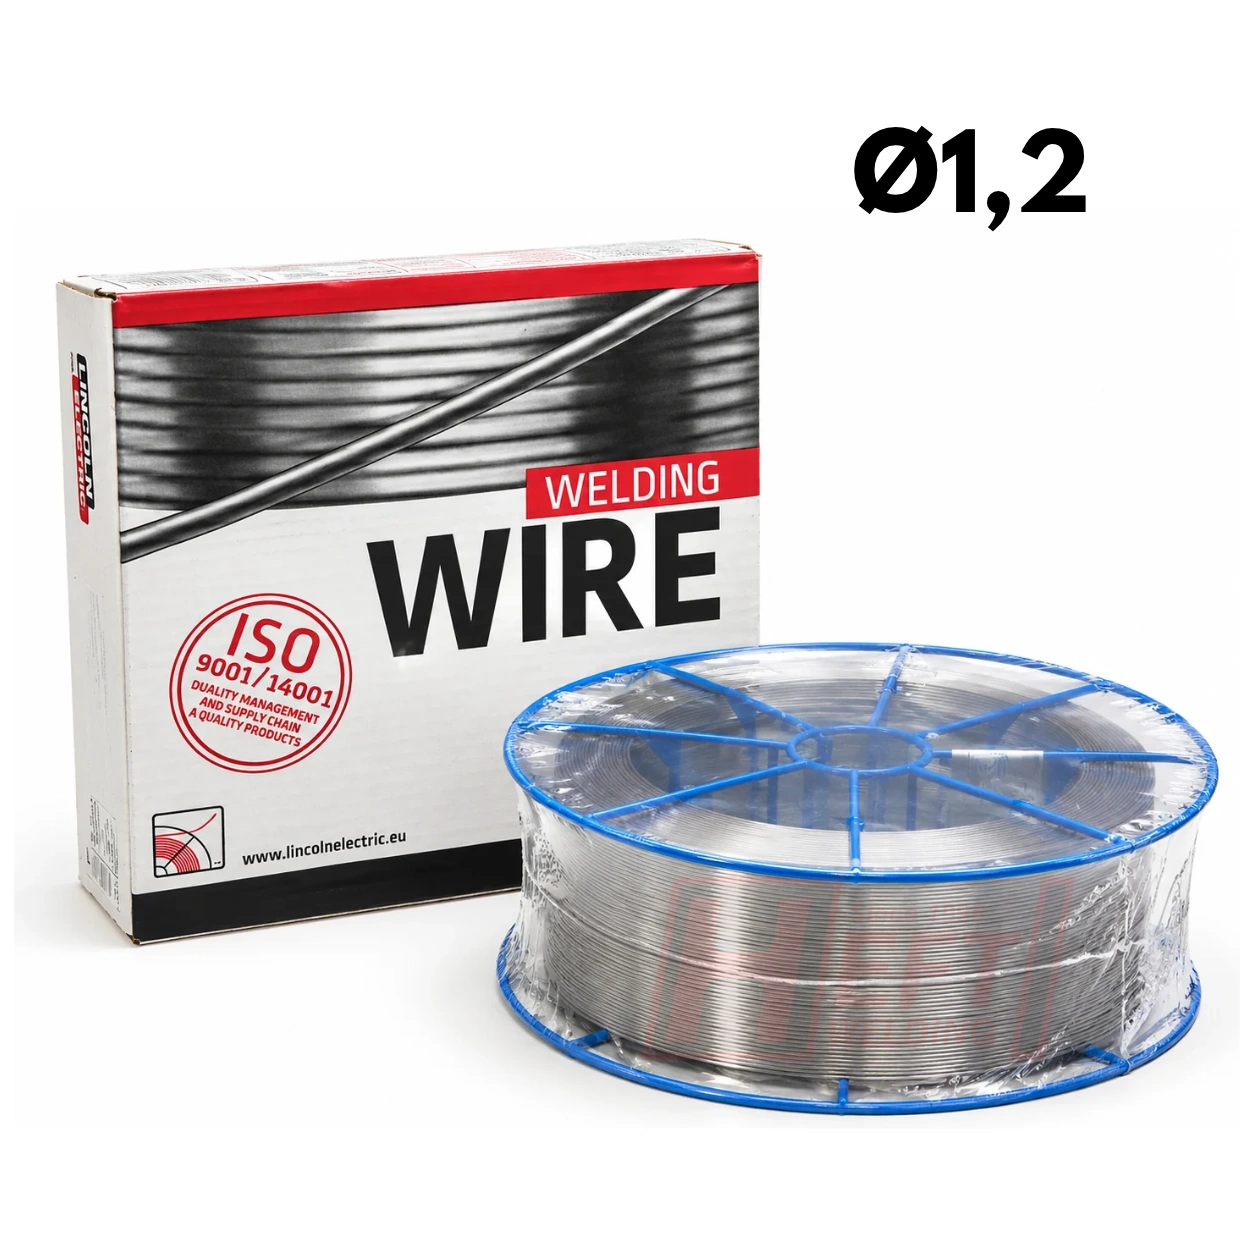


Drut spawalniczy MIG do stali nierdzewnej LNM 316LSi LINCOLN ELECTRIC – Ø 0,8 / 1,0 / 1,2 mm – 15 kg
LNM 316LSi LINCOLN ELECTRIC to drut spawalniczy MIG/MAG do nierdzewnych stali chromowo-niklowo-molibdenowych, dostępny w średnicach 0,8 / 1,0 / 1,2 mm, na szpulach BS300 o masie 15 kg. Podwyższona zawartość krzemu pomaga uzyskać gładkie, regularne lico i łagodne przejście spoiny w materiał rodzimy, szczególnie przy spoinach pachwinowych. Producent wskazuje wysoką odporność stopiwa na korozję wżerową i szczelinową wywołaną działaniem kwasów nieutleniających. Klasyfikacja: AWS A5.9 ER316LSi oraz EN ISO 14343-A G 19 12 3 LSi.
Kod produktu: 581423
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Opis
LNM 316LSi LINCOLN ELECTRIC to lity drut spawalniczy MIG/MAG o bardzo niskiej zawartości węgla, przeznaczony do nierdzewnych stali chromowo-niklowo-molibdenowych — CrNiMo. Dostępne średnice to 0,8 / 1,0 / 1,2 mm, każda na szpuli BS300 z 15 kg drutu.
Podwyższona zawartość krzemu wspomaga zwilżalność i kształtowanie spoiny, szczególnie łagodne przejście jej lica w materiał rodzimy przy spoinach pachwinowych. Producent wskazuje również wysoką odporność stopiwa na korozję wżerową i szczelinową powodowaną przez kwasy nieutleniające. Przydatność do konkretnego środowiska korozyjnego wymaga osobnego doboru materiałowego.
Najważniejsze zalety drutu LNM 316LSi
- Gładkie, regularne lico dzięki podwyższonej zawartości krzemu.
- Dobre przejście spoiny w materiał rodzimy, szczególnie w złączach ze spoinami pachwinowymi.
- Stopiwo odporne na korozję wżerową i szczelinową w zastosowaniach wskazanych przez producenta.
- Typowa zawartość molibdenu w drucie: 2,5%.
- Zastosowanie do spawania i napawania.
Dane techniczne LNM 316LSi
| Producent | LINCOLN ELECTRIC |
|---|---|
| Model | LNM 316LSi |
| Proces / rodzaj drutu | MIG/MAG / drut lity |
| Średnice w tej ofercie | 0,8 / 1,0 / 1,2 mm |
| Masa drutu w opakowaniu | 15 kg |
| Opakowanie | Szpula BS300 |
| Klasyfikacja AWS A5.9 | ER316LSi |
| Klasyfikacja EN ISO 14343-A | G 19 12 3 LSi |
| Gaz osłonowy M12 według EN ISO 14175 | Ar + 0,5–5% CO₂ |
| Gaz osłonowy M13 według EN ISO 14175 | Ar + 0,5–3% O₂ |
| Typowy skład chemiczny drutu — % masowe | C: 0,01; Mn: 1,8; Si: 0,8; Cr: 18,5; Ni: 12,2; Mo: 2,5 |
| Typowe właściwości mechaniczne stopiwa — M12, stan AW | Umowna granica plastyczności: 452 MPa Wytrzymałość na rozciąganie: 580 MPa Wydłużenie: 30% Udarność ISO-V przy +20°C: 150 J Udarność ISO-V przy −120°C: 70 J Udarność ISO-V przy −196°C: 44 J |
| Dopuszczenia wskazane w karcie produktu | DNV, TÜV, DB, CE |
AW oznacza stan bez obróbki cieplnej. Wartości typowe nie są gwarancją wyników każdego złącza. Właściwości zależą również od materiału rodzimego i technologii wykonania.
Warianty średnicy i numery katalogowe
| Średnica — szpula BS300, 15 kg | Numer katalogowy LINCOLN ELECTRIC |
|---|---|
| 0,8 mm | 581423 |
| 1,0 mm | 581430 |
| 1,2 mm | 581447 |
Wybierz średnicę drutu przed dodaniem produktu do koszyka.
Sprawdź zgodność średnicy i szpuli BS300 z posiadanym podajnikiem oraz uchwytem.
Do jakich zastosowań przeznaczony jest LNM 316LSi?
Producent wymienia rurociągi, wykonywanie elementów z blach, budowę statków oraz napawanie. W dokumentacji jako przykładowe materiały rodzime wskazano m.in. stale 1.4404 i 1.4435 z grupy 316L oraz 1.4401 z grupy 316. Dobór wymaga uwzględnienia warunków eksploatacji złącza.
Dobór gazu i konfiguracji zestawu
Stosuj gaz i parametry zgodne z przyjętą technologią. Sprawdź rolki podajnika, prowadnik i końcówkę prądową pod kątem wybranej średnicy oraz rodzaju drutu, zgodnie z dokumentacją urządzenia i uchwytu. Sama możliwość zamontowania szpuli nie potwierdza poprawnej konfiguracji całego zestawu.
Najczęściej zadawane pytania o LNM 316LSi
Czy LNM 316LSi nadaje się do stali 316L?
Jaki gaz osłonowy zastosować?
Czy czysty CO₂ jest zalecany?
Co daje zwiększona zawartość krzemu?
Czy można nim napawać?
Czy pasuje do każdego migomatu?
Czy wynik udarności przy −196°C oznacza dopuszczenie każdego złącza do tej temperatury?
Pliki do pobrania



 Zaloguj przez Google

