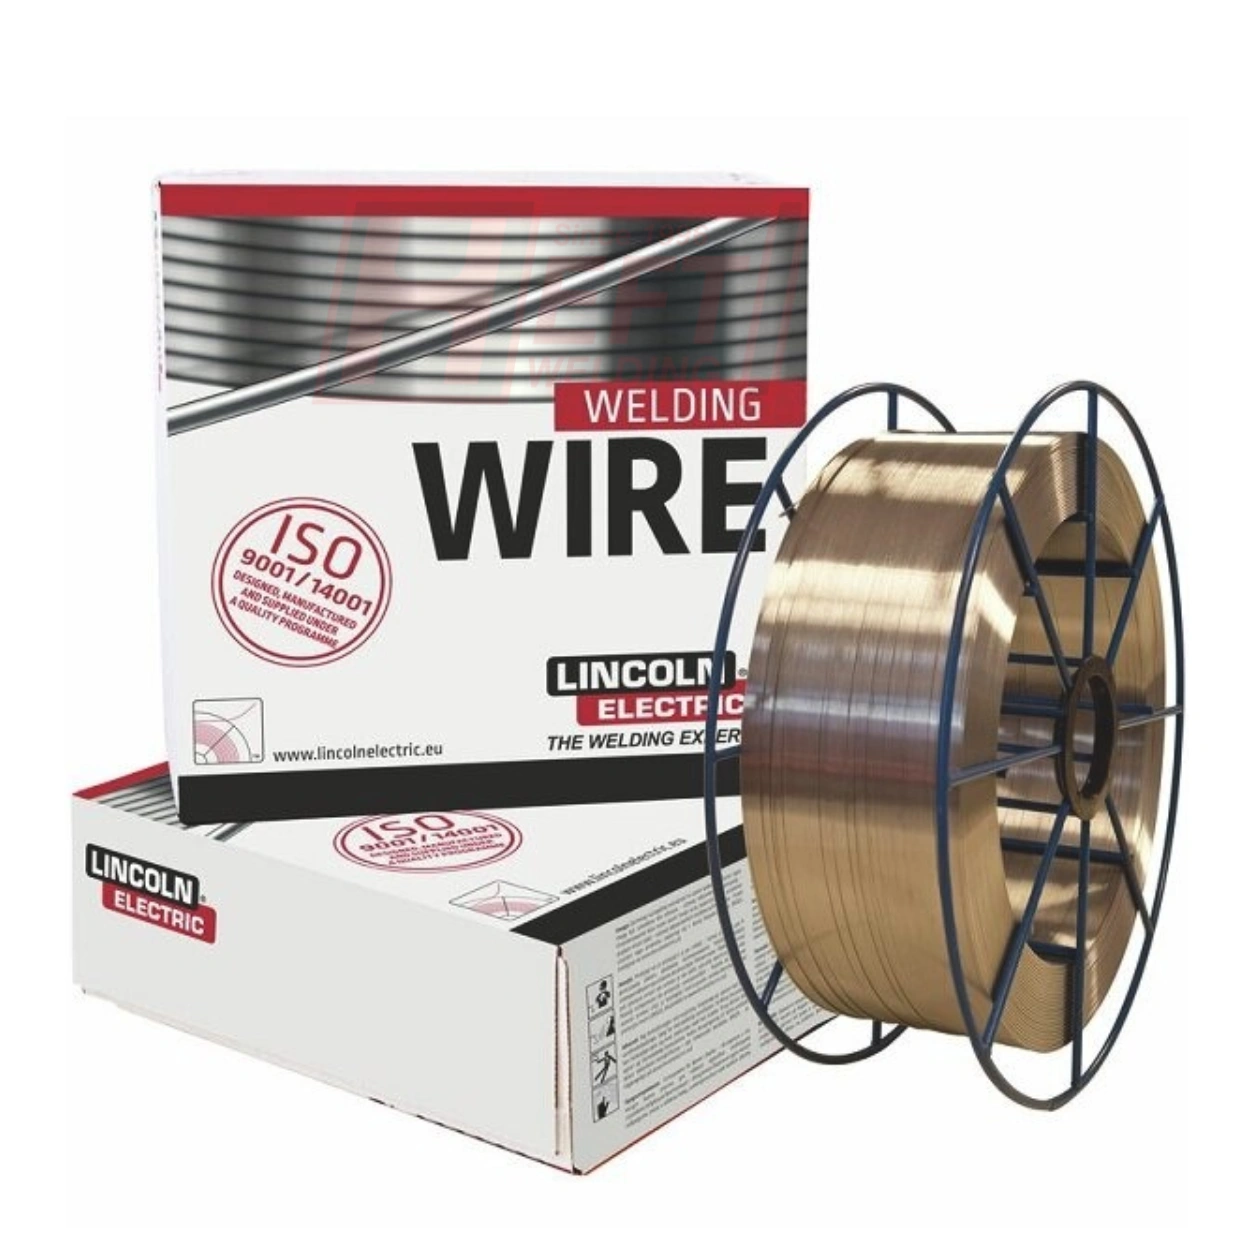
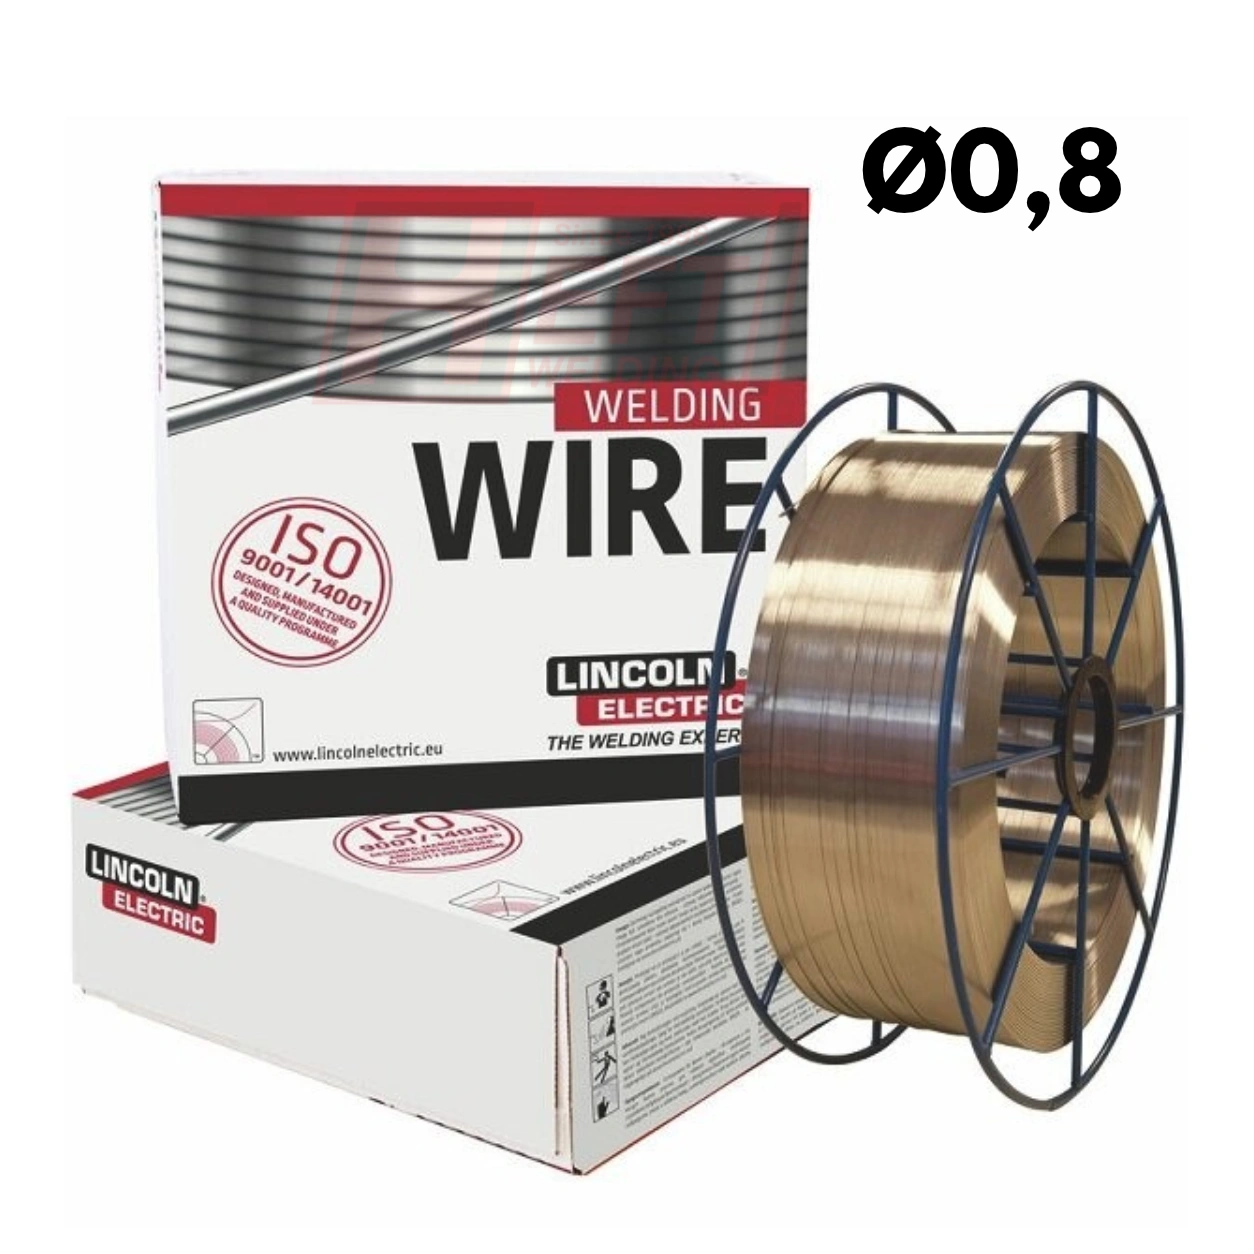
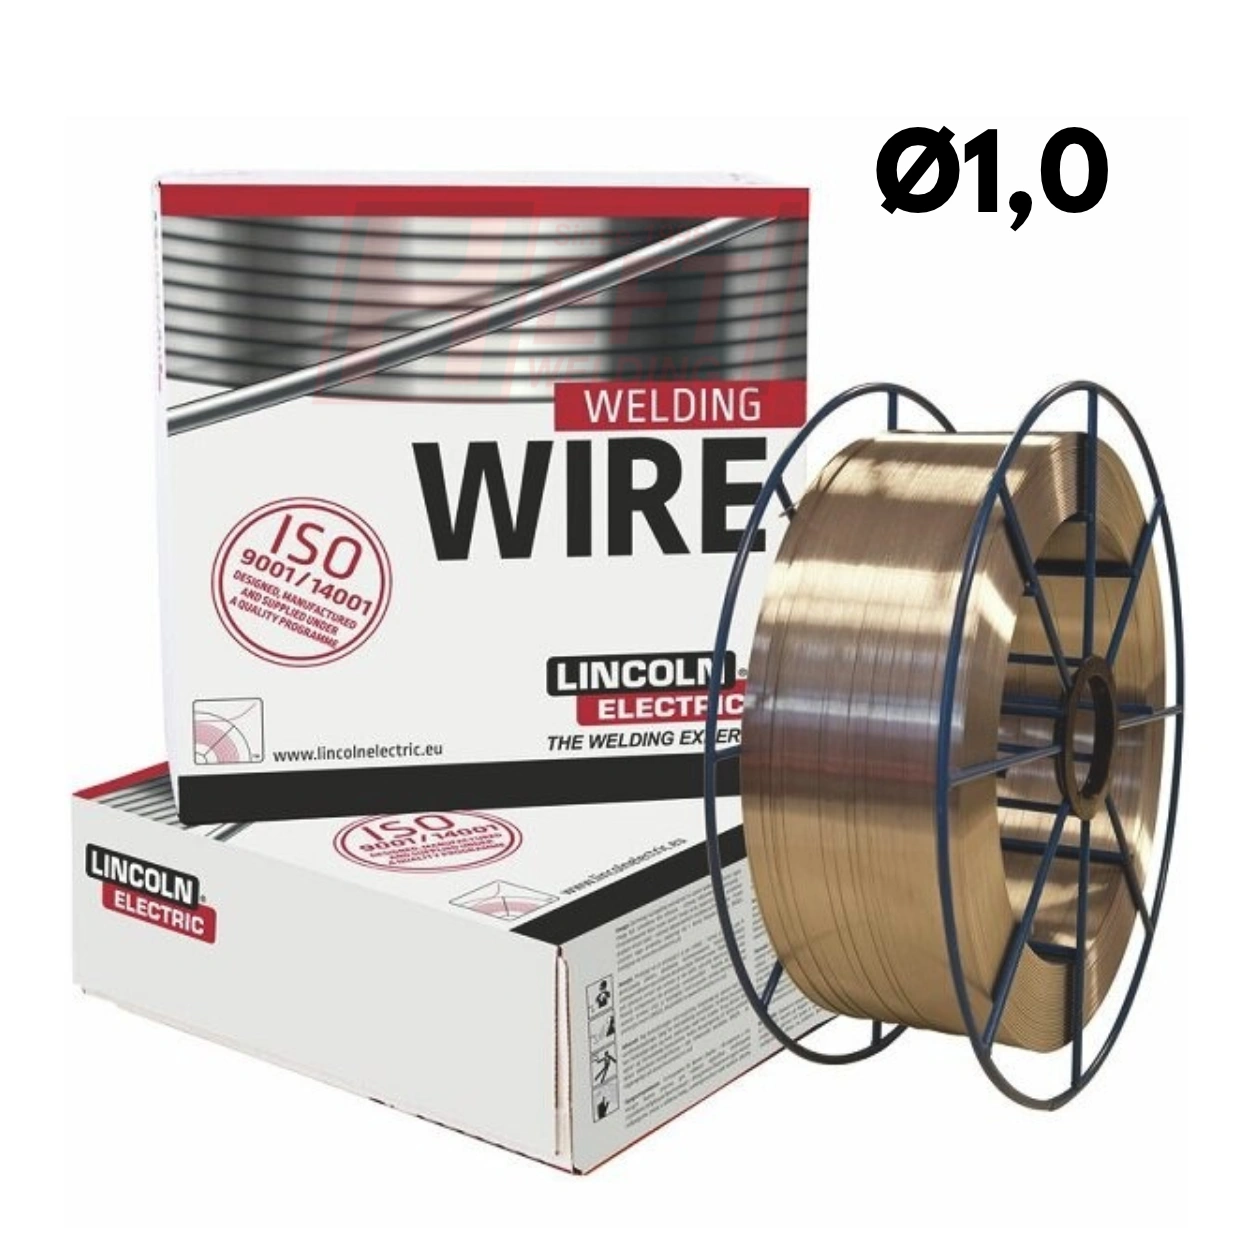
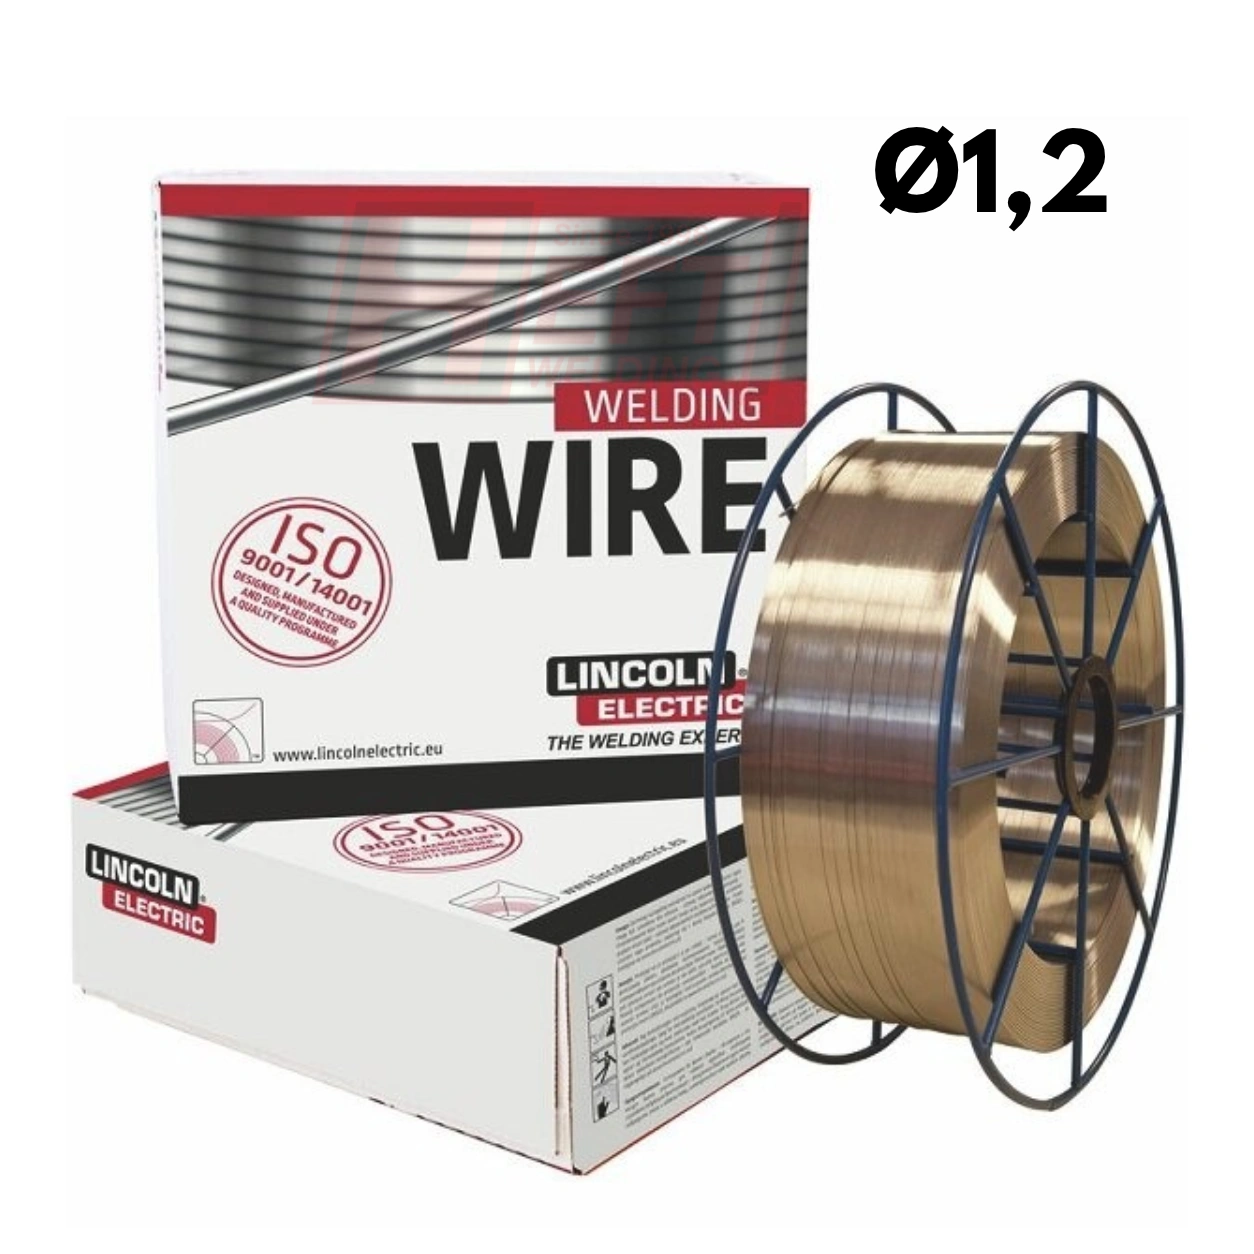


Drut spawalniczy MIG do stali nierdzewnej LNM 309LSi LINCOLN ELECTRIC – Ø 0,8 / 1,0 / 1,2 mm – 15 kg
LNM 309LSi LINCOLN ELECTRIC to drut spawalniczy MIG/MAG do stali nierdzewnej, dostępny w średnicach 0,8 / 1,0 / 1,2 mm, na szpulach BS300 o masie 15 kg. Zwiększona zawartość krzemu poprawia płynność jeziorka i zwilżalność, pomagając uzyskać gładkie lico spoiny o regularnym kształcie. Stopiwo zawiera około 12% ferrytu delta, co sprzyja odporności na pękanie gorące. Drut stosowany jest również do spawania stali platerowanych pracujących w temperaturach do 300°C. Klasyfikacja: AWS A5.9 ER309LSi oraz EN ISO 14343-A G 23 12 L Si.
Kod produktu: 581669
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Opis
LNM 309LSi LINCOLN ELECTRIC to drut spawalniczy MIG/MAG do stali nierdzewnej, klasyfikowany jako ER309LSi według AWS A5.9 oraz G 23 12 L Si według EN ISO 14343-A. Produkt jest dostępny w średnicach 0,8 / 1,0 / 1,2 mm. Wszystkie przedstawione warianty są dostarczane na szpulach BS300 o masie 15 kg.
Zwiększona zawartość krzemu poprawia płynność jeziorka spawalniczego i zwilżalność, pomagając uzyskać gładkie lico spoiny o regularnym kształcie. Stopiwo zawiera około 12% ferrytu delta, który sprzyja odporności na pękanie gorące. Producent wskazuje również zastosowanie drutu do spawania stali platerowanych pracujących w temperaturach do 300°C.
Najważniejsze zalety drutu LNM 309LSi
- Lepsza płynność jeziorka i zwilżalność dzięki zwiększonej zawartości krzemu.
- Gładkie lico spoiny o regularnym kształcie — cecha wskazana w dokumentacji producenta.
- Odporność na pękanie gorące związana z zawartością około 12% ferrytu delta w stopiwie.
- Zastosowanie do stali platerowanych pracujących w temperaturach do 300°C.
- Możliwość stosowania mieszanek M12 lub M13 o składzie wskazanym przez producenta.
- Trzy średnice do wyboru: 0,8 / 1,0 / 1,2 mm, w opakowaniach BS300 po 15 kg.
Dane techniczne LNM 309LSi
| Producent | LINCOLN ELECTRIC |
|---|---|
| Model | LNM 309LSi |
| Proces spawania | MIG/MAG |
| Dostępne średnice w tej ofercie | 0,8 / 1,0 / 1,2 mm |
| Masa drutu w opakowaniu | 15 kg |
| Opakowanie | Szpula BS300 |
| Klasyfikacja AWS A5.9 | ER309LSi |
| Klasyfikacja EN ISO 14343-A | G 23 12 L Si |
| Gaz osłonowy M12 według EN ISO 14175 | Ar + 0,5–5% CO₂ |
| Gaz osłonowy M13 według EN ISO 14175 | Ar + 0,5–3% O₂ |
| Zawartość ferrytu delta w stopiwie | Około 12% |
| Typowy skład chemiczny drutu — % masowe | C: 0,02; Mn: 1,8; Si: 0,8; Cr: 23,3; Ni: 13,8; Mo: 0,14 |
| Typowe właściwości mechaniczne stopiwa — gaz M12, stan AW | Umowna granica plastyczności: 436 MPa Wytrzymałość na rozciąganie: 582 MPa Wydłużenie: 37% Udarność ISO-V przy +20°C: 87 J Udarność ISO-V przy −20°C: 80 J |
| Dopuszczenia wskazane w karcie produktu | DNV, TÜV, DB, CE |
AW oznacza stan bez obróbki cieplnej. Podane właściwości mechaniczne są wartościami typowymi dla stopiwa wykonanego i badanego w warunkach określonych przez producenta, z zastosowaniem gazu M12. Wyniki konkretnego złącza mogą się różnić w zależności od materiału rodzimego, jego temperatury, konstrukcji złącza oraz technologii spawania.
Warianty średnicy i numery katalogowe
| Średnica — szpula BS300, 15 kg | Numer katalogowy LINCOLN ELECTRIC |
|---|---|
| 0,8 mm | 581669 |
| 1,0 mm | 595789 |
| 1,2 mm | 595796 |
Wybierz odpowiednią średnicę drutu przed dodaniem produktu do koszyka.
Wszystkie wymienione warianty obejmują 15 kg drutu na szpuli BS300. Sprawdź zgodność wybranej średnicy i rodzaju szpuli z konfiguracją posiadanego zestawu spawalniczego.
Do jakich zastosowań przeznaczony jest LNM 309LSi?
LNM 309LSi należy do grupy drutów MIG/MAG do stali nierdzewnej. Producent wskazuje jego zastosowanie w produkcji ogólnej, transporcie oraz przemyśle przetwórczym. W dokumentacji wymieniono również spawanie stali platerowanych pracujących w temperaturach do 300°C.
Dobór spoiwa do konkretnego złącza powinien uwzględniać gatunki łączonych materiałów, warunki eksploatacji i wymagania technologiczne. Wskazanie temperatury do 300°C dotyczy opisanego przez producenta zastosowania do stali platerowanych — nie oznacza uniwersalnej dopuszczalnej temperatury pracy każdego połączenia wykonanego tym drutem.
Dobór gazu osłonowego i konfiguracji zestawu
Producent wskazuje dwa rodzaje osłony gazowej: M12 — argon z dodatkiem 0,5–5% CO₂ oraz M13 — argon z dodatkiem 0,5–3% O₂. Dobór konkretnej mieszanki i średnicy drutu należy powiązać z przyjętą technologią spawania.
Przed zakupem należy sprawdzić, czy podajnik obsługuje szpulę BS300, a konfiguracja urządzenia i uchwytu jest odpowiednia dla wybranej średnicy drutu. Sama zgodność średnicy nie potwierdza pełnej kompatybilności zestawu. Przydatność materiału dodatkowego i procedury spawania do konkretnej aplikacji powinna zostać potwierdzona odpowiednimi próbami lub inną właściwą metodą.
Najczęściej zadawane pytania o LNM 309LSi
Jaki gaz osłonowy zastosować do drutu LNM 309LSi?
Czy do LNM 309LSi można zastosować czysty CO₂?
Co daje zwiększona zawartość krzemu w tym drucie?
Jaką rolę pełni ferryt delta w stopiwie?
Czy LNM 309LSi można stosować do spawania stali platerowanych?
Czy wszystkie dostępne średnice są oferowane na takich samych szpulach?
Czy drut będzie pasował do każdego migomatu obsługującego wybraną średnicę?
Czy podane właściwości mechaniczne będą takie same w każdej spoinie?
Pliki do pobrania



 Zaloguj przez Google

