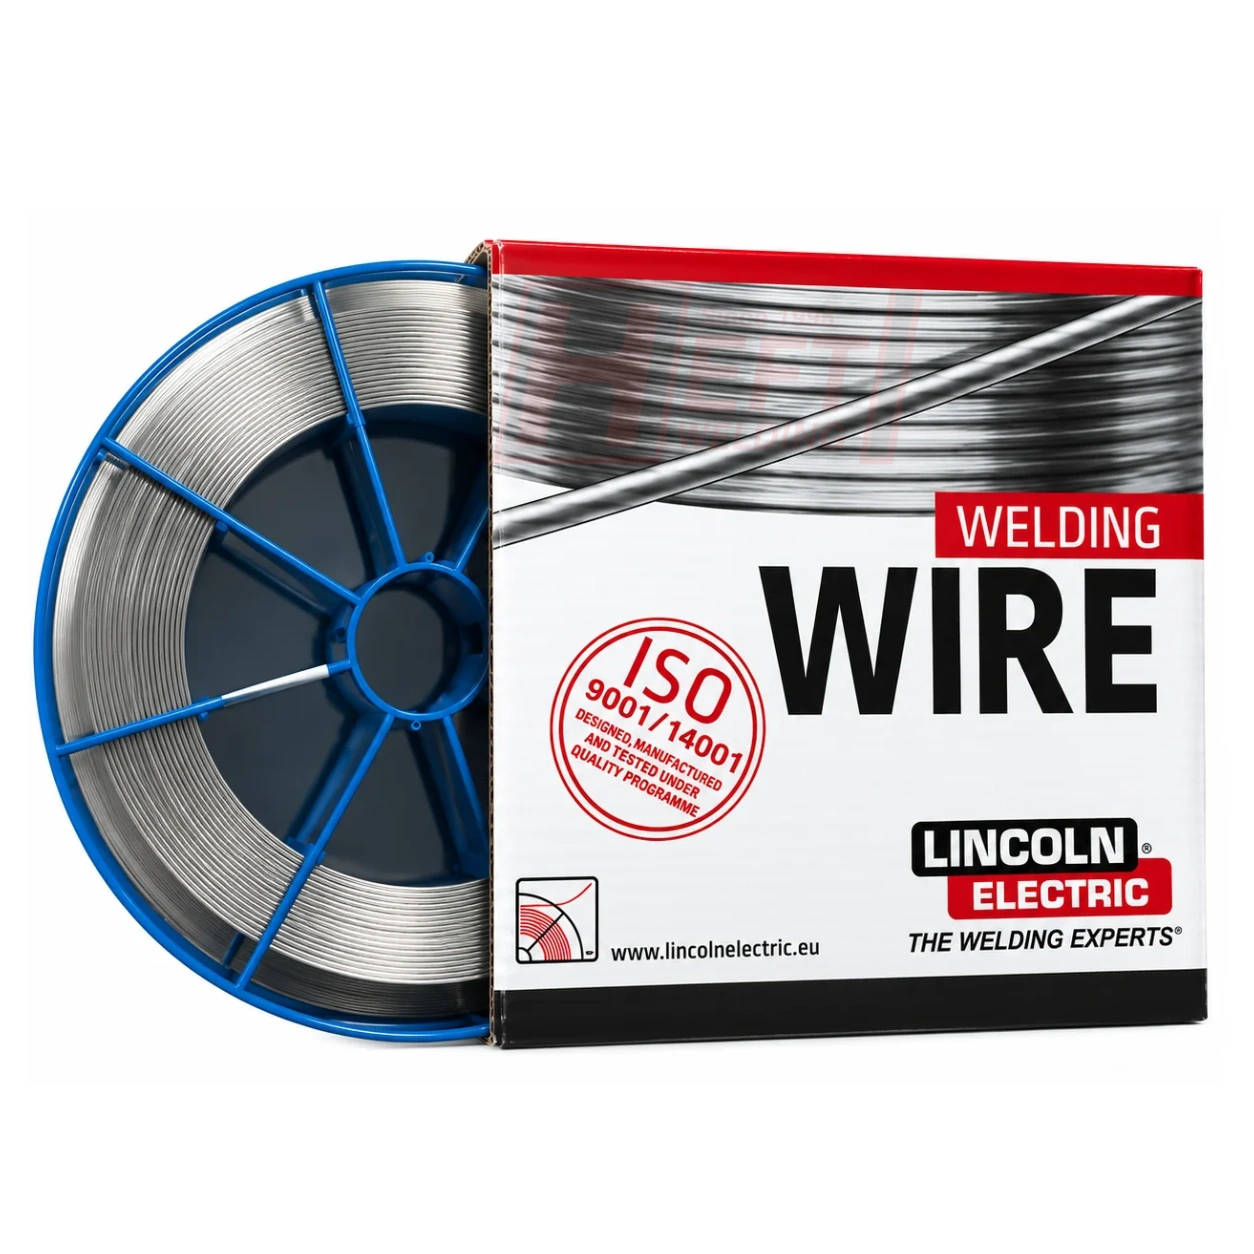


Drut spawalniczy MIG do stali nierdzewnej LNM 307 LINCOLN ELECTRIC – Ø 1,0 / 1,2 mm – 15 kg
Podana cena za kilogram.
LNM 307 LINCOLN ELECTRIC to drut spawalniczy MIG/MAG stosowany do stali trudnospawalnych, złączy różnoimiennych oraz wykonywania warstw buforowych w napawaniu utwardzającym. Dostępny w średnicach 1,0 / 1,2 mm, na szpulach BS300 o masie 15 kg. Zwiększona zawartość krzemu poprawia płynność jeziorka i zwilżalność, pomagając uzyskać gładkie lico spoiny o regularnym kształcie. Producent wskazuje również zastosowanie do układów wydechowych oraz stali hartowanych i odpuszczanych. Klasyfikacja: AWS A5.9 ER 18 8 Mn oraz EN ISO 14343-A G 18 8 Mn.
Kod produktu: idw_60590
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Opis
LNM 307 LINCOLN ELECTRIC to drut spawalniczy MIG/MAG z grupy materiałów dodatkowych do stali nierdzewnej, stosowany do stali trudnospawalnych, złączy różnoimiennych oraz wykonywania warstw buforowych w napawaniu utwardzającym. Produkt jest dostępny w średnicach 1,0 / 1,2 mm, na szpulach BS300 o masie 15 kg.
Zwiększona zawartość krzemu poprawia płynność jeziorka spawalniczego i zwilżalność, pomagając uzyskać gładkie lico spoiny o regularnym kształcie. Typowy skład chemiczny drutu obejmuje między innymi 7,1% manganu, 18,6% chromu i 8,0% niklu. Wśród zastosowań producent wymienia także układy wydechowe oraz stale hartowane i odpuszczane.
Najważniejsze zalety drutu LNM 307
- Zastosowanie do stali trudnospawalnych wskazane w dokumentacji producenta.
- Możliwość wykonywania złączy różnoimiennych po dobraniu technologii do łączonych materiałów.
- Wykonywanie warstw buforowych w napawaniu utwardzającym.
- Poprawiona płynność jeziorka i zwilżalność dzięki zwiększonej zawartości krzemu.
- Gładkie lico spoiny o regularnym kształcie.
- Dwie średnice do wyboru: 1,0 / 1,2 mm, w opakowaniach BS300 po 15 kg.
Dane techniczne LNM 307
| Producent | LINCOLN ELECTRIC |
|---|---|
| Model | LNM 307 |
| Proces spawania | MIG/MAG |
| Średnice w tej ofercie | 1,0 / 1,2 mm |
| Masa drutu w opakowaniu | 15 kg |
| Opakowanie | Szpula BS300 |
| Klasyfikacja AWS A5.9 | ER 18 8 Mn |
| Klasyfikacja EN ISO 14343-A | G 18 8 Mn |
| Gaz osłonowy M12 według EN ISO 14175 | Ar + 0,5–5% CO₂ |
| Gaz osłonowy M13 według EN ISO 14175 | Ar + 0,5–3% O₂ |
| Typowy skład chemiczny drutu — % masowe | C: 0,07; Mn: 7,1; Si: 0,8; Cr: 18,6; Ni: 8,0 |
| Typowe właściwości mechaniczne stopiwa — gaz M12, stan AW | Umowna granica plastyczności: 400 MPa Wytrzymałość na rozciąganie: 630 MPa Wydłużenie: 40% Udarność ISO-V przy +20°C: 80 J |
| Dopuszczenia wskazane w karcie produktu | TÜV, DB, CE |
AW oznacza stan bez obróbki cieplnej. Właściwości mechaniczne są wartościami typowymi dla stopiwa wykonanego i badanego w warunkach określonych przez producenta, z zastosowaniem gazu M12. Nie stanowią gwarancji identycznych wyników w każdym złączu. Rezultat zależy między innymi od materiału rodzimego, konstrukcji złącza i technologii spawania.
Warianty średnicy i numery katalogowe
| Średnica — szpula BS300, 15 kg | Numer katalogowy LINCOLN ELECTRIC |
|---|---|
| 1,0 mm | 581904 |
| 1,2 mm | 581911 |
Wybierz odpowiednią średnicę drutu przed dodaniem produktu do koszyka.
Oba warianty obejmują 15 kg drutu na szpuli BS300. Sprawdź zgodność wybranej średnicy i opakowania z posiadanym zestawem spawalniczym.
Do jakich zastosowań przeznaczony jest LNM 307?
Producent wskazuje spawanie stali trudnospawalnych, wykonywanie złączy różnoimiennych, zastosowania w układach wydechowych oraz spawanie stali hartowanych i odpuszczanych. Dobór spoiwa do konkretnego połączenia wymaga uwzględnienia gatunków łączonych materiałów, ich stanu oraz warunków pracy złącza.
LNM 307 jest również stosowany do wykonywania warstw buforowych w napawaniu utwardzającym. To zastosowanie należy odróżnić od doboru materiału na końcową warstwę roboczą. Spoiwo na warstwę odporną na zużycie dobiera się osobno, zgodnie z wymaganą technologią napawania.
Dobór gazu osłonowego i konfiguracji zestawu
Karta produktu wskazuje mieszanki M12 — argon z dodatkiem 0,5–5% CO₂ oraz M13 — argon z dodatkiem 0,5–3% O₂. Konkretną mieszankę i parametry pracy należy dobrać do przyjętej technologii spawania lub napawania.
Przed zakupem sprawdź obsługę szpuli BS300 oraz zgodność układu podawania i uchwytu z wybraną średnicą drutu. Przy spawaniu stali trudnospawalnych sama nazwa spoiwa nie rozstrzyga o konieczności podgrzewania, temperaturze międzyściegowej ani obróbce cieplnej — wymagania te muszą wynikać z technologii dla konkretnego materiału i złącza.
Najczęściej zadawane pytania o LNM 307
Czy LNM 307 jest przeznaczony do stali trudnospawalnych?
Czy można nim wykonywać złącza różnoimienne?
Jaką funkcję pełni LNM 307 w napawaniu utwardzającym?
Czy drut nadaje się do układów wydechowych?
Jaki gaz osłonowy zastosować do LNM 307?
Czy można zastosować czysty CO₂?
Czy LNM 307 pozwala spawać stale hartowane i odpuszczane bez podgrzewania?
Czy obie średnice mają takie samo opakowanie?
Czy podane właściwości mechaniczne dotyczą każdej wykonanej spoiny?


 Zaloguj przez Google

