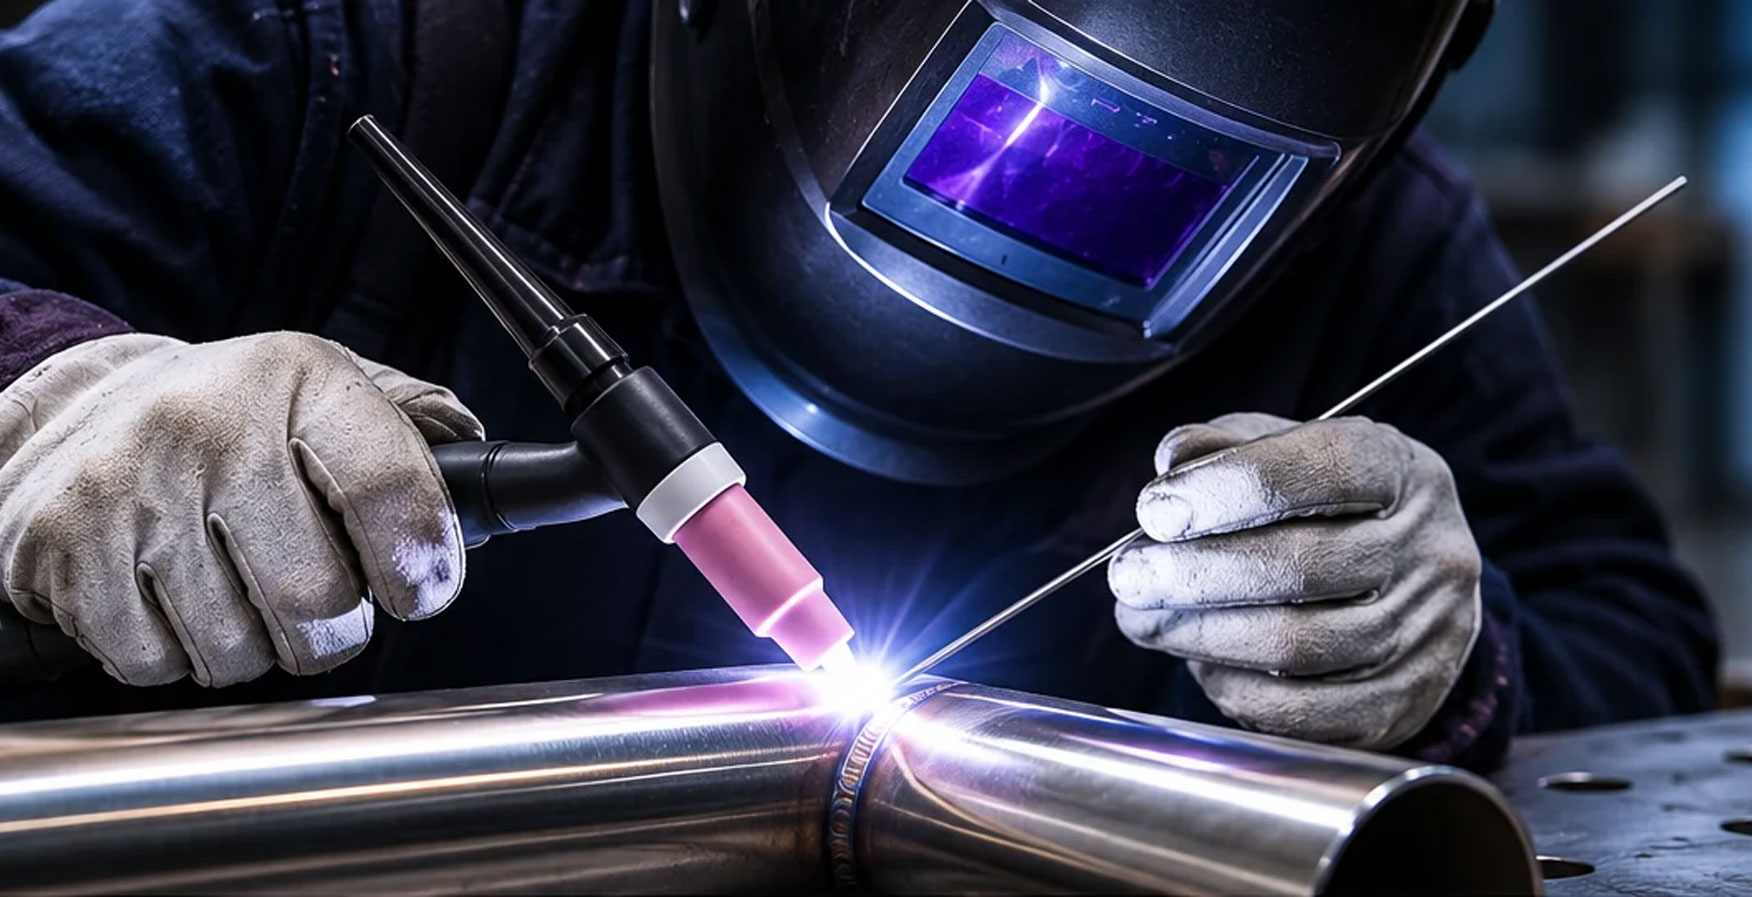
Spawanie metodą TIG (Tungsten Inert Gas), znaną również jako GTAW (Gas Tungsten Arc Welding), to jedna z najdokładniejszych i najbardziej cenionych technik łączenia metali we współczesnym przemyśle. Proces ten został opracowany w latach 40. XX wieku specjalnie na potrzeby przemysłu lotniczego, aby umożliwić bezproblemowe spawanie aluminium oraz magnezu. Dziś technika ta stanowi standard wszędzie tam, gdzie liczy się najwyższa jakość, estetyka i bezkompromisowa trwałość spoin.
Na czym polega spawanie TIG?
Proces spawania TIG opiera się na wytworzeniu stabilnego łuku elektrycznego między nietopliwą elektrodą wolframową a spawanym materiałem. Łuk ten topi powierzchnię metalu, tworząc jeziorko spawalnicze. Cały proces odbywa się w szczelnej osłonie gazu obojętnego (najczęściej argonu), który skutecznie chroni spoinę przed utlenieniem i zanieczyszczeniami z powietrza.
Podczas pracy spawacz prowadzi uchwyt spawalniczy jedną ręką, a drugą – w razie potrzeby – podaje materiał wypełniający. Kluczowe elementy procesu to:
- Elektroda wolframowa: Nietopliwa, przewodzi prąd i inicjuje łuk elektryczny.
- Gaz osłonowy: Zabezpiecza obszar spawania przed atmosferą.
- Pręt (materiał dodatkowy): Opcjonalny (w zależności od rodzaju złącza), używany do wypełnienia spoiny i nadania jej odpowiedniego kształtu.
Dlaczego pręty TIG są tak ważne? (Elektroda a spoiwo)
Wielu początkujących zastanawia się, dlaczego spawacze stale kupują pręty TIG, skoro elektroda wolframowa w palniku nie topi się i wystarcza na długo. Należy pamiętać, że elektroda wolframowa służy wyłącznie do utrzymania łuku i nie staje się częścią spoiny.
Aby złącze miało odpowiednią grubość, wytrzymałość i geometrię, trzeba dostarczyć do jeziorka dodatkowy metal. Do tego właśnie służą pręty TIG, które stapiają się podczas pracy i zużywają z każdym metrem spoiny. Dobiera się je ściśle pod konkretny gatunek materiału (np. stali nierdzewnej czy aluminium), aby spoina miała właściwości identyczne z elementem łączonym.
Prąd AC czy DC w spawaniu TIG? Wybór źródła
Wybór odpowiedniego rodzaju prądu zależy bezpośrednio od spawanego materiału:
- Prąd stały (DC): Najczęściej stosowany do stali niestopowych, stali nierdzewnej, miedzi i tytanu. Przy polaryzacji ujemnej (DCEN) większość ciepła skupia się na materiale spawanym, co zapewnia głęboką penetrację i wąską spoinę.
- Prąd zmienny (AC): Niezbędny przy konwencjonalnym spawaniu aluminium i magnezu. Cykliczna zmiana polaryzacji pozwala na aktywne „czyszczenie” powierzchni materiału z trudnych tlenków.
Materiały spawane metodą TIG
TIG to niezwykle uniwersalna technika, pozwalająca na precyzyjne łączenie szerokiej gamy metali i stopów, takich jak:
- Stal nierdzewna i kwasoodporna
- Aluminium i jego stopy
- Miedź i jej stopy
- Tytan i nikiel
- Magnez oraz stal węglowa
Metoda ta sprawdza się perfekcyjnie przy cienkich blachach (nawet od 0,5 mm grubości), eliminując ryzyko przepalenia dzięki pełnej kontroli nad wprowadzonym ciepłem.
Główne zastosowania przemysłowe
Dzięki czystości procesu i doskonałym parametrom mechanicznym złączy, TIG dominuje w wymagających gałęziach gospodarki:
- Przemysł lotniczy i kosmiczny: Łączenie lekkich stopów aluminium i tytanu przy budowie kadłubów oraz komponentów statków.
- Motoryzacja: Precyzyjne spawanie układów wydechowych, zbiorników paliwa czy ram sportowych.
- Medycyna oraz przemysł spożywczy i farmaceutyczny: Produkcja sterylnych rurociągów, zbiorników i narzędzi chirurgicznych, gdzie wymagane są gładkie, biokompatybilne spoiny wolne od porowatości.
- Energetyka, stocznie i architektura.
Gazy osłonowe w spawaniu TIG
Wybór odpowiedniego gazu osłonowego ma kluczowe znaczenie dla jakości i czystości spoiny. Najczęściej stosowane gazy to:
- Argon – najpopularniejszy gaz osłonowy; jest uniwersalny dla większości materiałów, chętnie wybierany ze względu na niską cenę i bardzo dobre właściwości osłonowe.
- Hel – zapewnia głębszą penetrację i wyższą temperaturę łuku, co jest niezwykle korzystne przy spawaniu grubszych materiałów lub metali o wysokiej przewodności cieplnej (takich jak miedź), choć jest droższy od argonu.
- Mieszanki argon-hel – łączą zalety obu gazów, poprawiając parametry spawania trudniejszych lub grubszych elementów.
- Argon z dodatkiem wodoru – stosowany głównie do spawania stali nierdzewnych, pozwala na zwiększenie prędkości pracy.
Elektrody wolframowe i akcesoria
Elektroda to serce palnika TIG. Jej dobór oraz prawidłowe ostrzenie wzdłuż osi mają kluczowy wpływ na stabilność łuku.
Do komfortowej pracy niezbędny jest również solidny uchwyt spawalniczy. Wszystkie niezbędne materiały eksploatacyjne, pręty oraz akcesoria znajdziesz w sekcji akcesoria spawalnicze w sklepie HEFT.
Zalety i wady spawania TIG
Zalety:
- Najwyższa jakość, wytrzymałość i estetyka spoin (brak rozprysków i żużla).
- Pełna precyzja i kontrola nad jeziorkiem spawalniczym.
- Możliwość spawania bardzo cienkich materiałów.
- Ogromna wszechstronność i opcja automatyzacji (np. spawanie orbitalne).
Wady:
- Niższa wydajność w porównaniu do metod półautomatycznych (np. MIG/MAG).
- Wyższe wymagania wobec kwalifikacji i umiejętności manualnych spawacza.
- Wrażliwość na warunki atmosferyczne (przeciągi na zewnątrz).
Podsumowanie
Spawanie TIG to sztuka wymagająca precyzji, wiedzy technologicznej oraz odpowiednio dobranego sprzętu. Mimo wyższych wymagań dotyczących czasu i umiejętności, efekty w postaci czystych, mocnych i estetycznych spoin czynią tę metodę niezastąpioną.
Jeżeli potrzebujesz profesjonalnego wsparcia w doborze sprzętu spawalniczego lub szukasz niezawodnych prętów i akcesoriów dla swojego warsztatu, odwiedź sklep HEFT i skonsultuj się z naszym zespołem ekspertów!


 Zaloguj przez Google