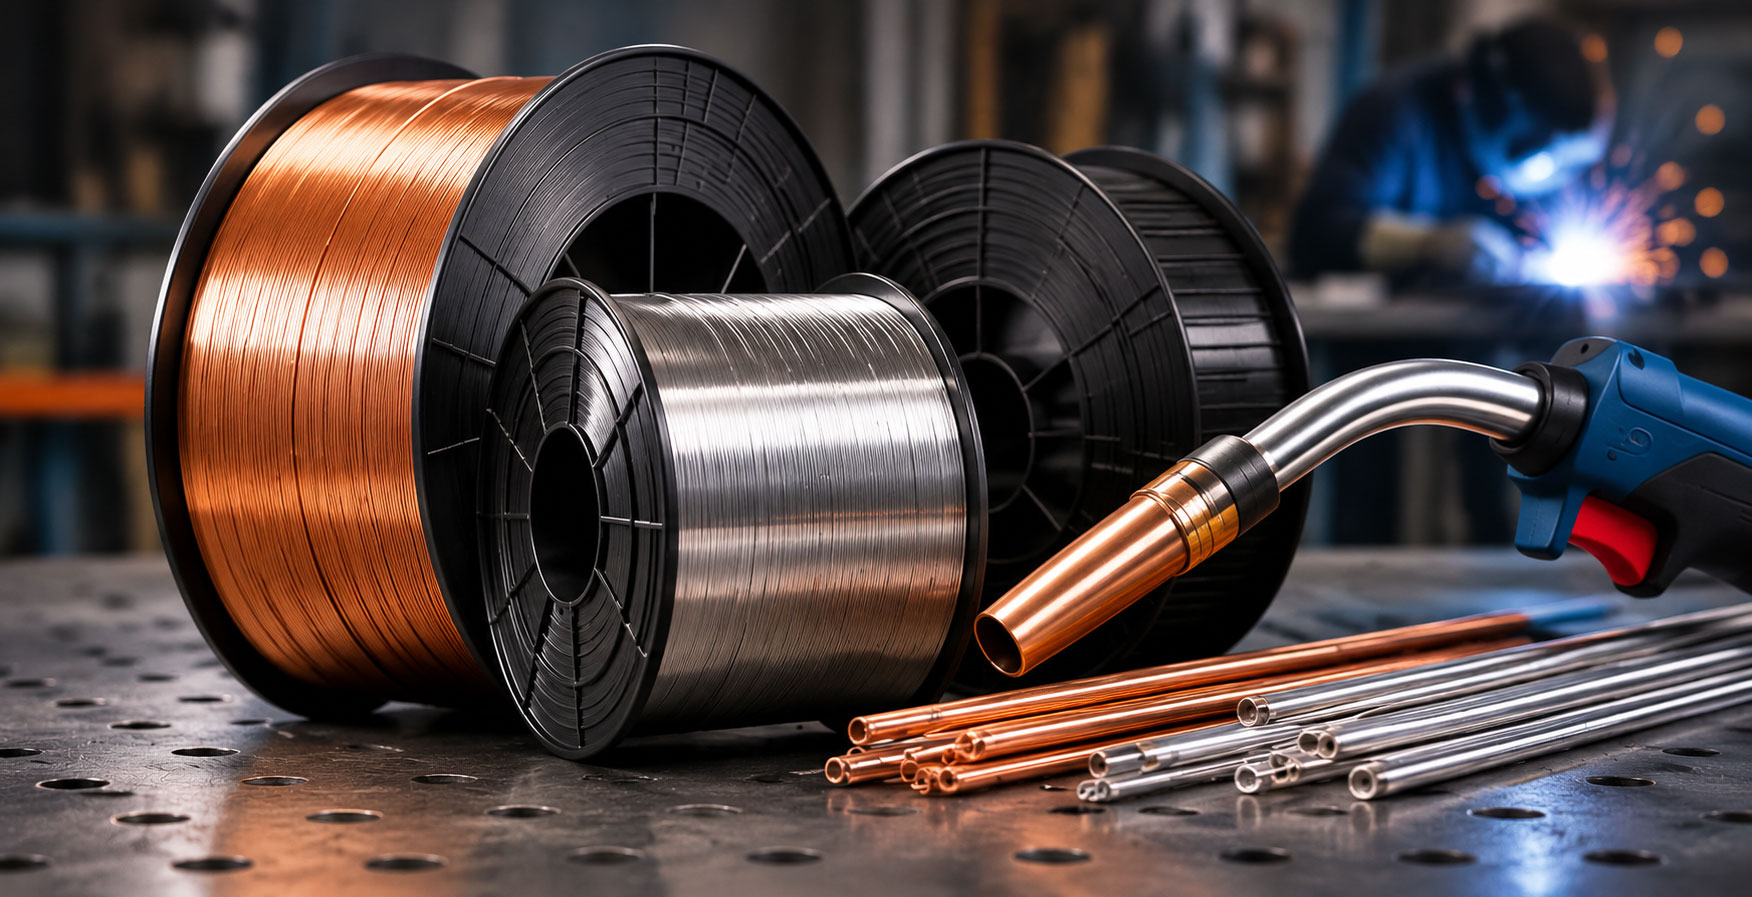
Wybór odpowiedniego drutu spawalniczego to jeden z tych tematów, który na pierwszy rzut oka wydaje się prosty, a w praktyce potrafi sprawić sporo kłopotu. Widzieliśmy już niejednego majsterkowicza i fachowca, który stał przed półką uginającą się od różnych rodzajów drutu, głowiąc się, który będzie najlepszy do jego konkretnego zadania. Bo przecież nie chodzi o to, żeby spaw był po prostu spawem, ale żeby był solidny, estetyczny i przetrwał lata.
Dobry drut spawalniczy to podstawa, bez której nawet najlepszy migomat czy spawarka zdadzą się na niewiele. Przetestowaliśmy różne warianty, porozmawialiśmy z ludźmi z branży i zebraliśmy wszystko, co najważniejsze, żebyście mogli dokonać świadomego wyboru.
Czym jest drut spawalniczy i jaką pełni funkcję?
W najprostszych słowach, drut spawalniczy to kluczowy materiał dodatkowy (spoiwo), który w procesach spawania łukowego pełni podwójną rolę: przewodzi prąd elektryczny niezbędny do zajarzenia łuku oraz, ulegając stałemu stopieniu, staje się głównym budulcem spoiny. Współczesny przemysł w zakresie tworzenia konstrukcji, jak i napraw, nie mógłby istnieć bez tego procesu.
W metodzie MIG/MAG drut występuje w formie ciągłej, nawiniętej na szpule, natomiast w metodzie TIG przybiera postać prętów (tzw. drutów ciętych). W metodzie MIG drut spawalniczy jest podawany przy pomocy elektrody topliwej w osłonie obojętnego gazu, natomiast w metodzie MAG proces odbywa się w osłonie aktywnego gazu, wspomagającego obróbkę metalu. Po zetknięciu drutu z materiałem masowym następuje zwarcie, które inicjuje powstanie łuku elektrycznego o temperaturze sięgającej kilku tysięcy stopni Celsjusza.
Skład chemiczny drutu zawiera dodatki odtleniające, takie jak krzem i mangan, których zadaniem jest związanie zanieczyszczeń i zapobieganie porowatości spoiny. Powierzchnia drutu jest często pokrywana cienką warstwą miedzi (miedziowanie), co poprawia przewodność elektryczną i chroni stal przed korozją podczas przechowywania, choć coraz większą popularnością cieszą się nowoczesne druty bezmiedziowe, redukujące ilość dymów spawalniczych.
Rodzaje drutów spawalniczych – na co zwrócić uwagę?
Rynek oferuje nam kilka głównych kategorii drutów, które różnią się budową i przeznaczeniem:
- Druty lite (pełne) Najbardziej klasyczny rodzaj drutu stosowany w metodach MIG/MAG. Zapewniają czystą spoinę bez żużla do usunięcia. Najpopularniejsze gatunki w pracach warsztatowych to:
- SG2 (G3Si1): Uniwersalny drut do większości stali, w którym znajduje się nieco mniej krzemu oraz manganu. Uznawany za najbardziej uniwersalny gatunek drutu do czystych stali konstrukcyjnych.
- SG3 (G4Si4): Znacznie bogatszy w krzem i mangan, dzięki czemu jest bardziej odporny na zanieczyszczenia spawanych powierzchni i zapewnia większą wytrzymałość spoiny. Nadaje się do łączenia większości stopów.
- Druty proszkowe (rdzeniowe) Drut proszkowy (rdzeniowy) to metaliczny proszek zamknięty w metalowej taśmie (metaliczny płaszcz wypełniony topnikiem), który stanowi alternatywę dla drutu litego:
- Samoosłonowe (drut samoosłonowy): To rozwiązanie hybrydowe łączące zalety technologii MAG oraz MMA. Wykorzystuje drut, który nie potrzebuje dodatkowej osłony z butli z gazem, ponieważ proszek w trakcie spawania wytwarza własny gaz osłonowy i żużel z topnika. Jest to metoda dużo łatwiejsza do opanowania przez osoby początkujące, niezastąpiona do pracy w terenie, na zewnątrz oraz na budowach.
- W osłonie gazowej: Stosowane do stali nierdzewnej, niestopowej, niskostopowej i duplex, a także do napawania. Zapewniają szybkie tempo spawania, niskie koszty i wydajność, generując mniejszą ilość odprysków.
- Druty specjalistyczne (Aluminium, Kwasówka, Lutospawanie)
- Aluminium i jego stopy: Aluminium jest lekkim metalem o niskiej gęstości oraz niskiej temperaturze topnienia, dlatego wymaga szczególnych właściwości drutu (musi być miękki i zawierać dużo aluminium). Aby zapewnić odporność spoiwa na pękanie, warto zastosować drut do spawania aluminium z dodatkiem magnezu (np. AlMg5 lub AlSi5) przy wykorzystaniu prądu przemiennego AC.
- Stal nierdzewna i stopowa: Do stali niestopowej najlepiej wybrać drut typu ER70S-3, który idealnie sprawdza się na czystej stali, a spoiny wykonane z jego wykorzystaniem jest łatwiej pomalować. Do łączenia bardziej zanieczyszczonych powierzchni lub elementów narażonych na ruch i nacisk z powodzeniem wykorzystamy drut o symbolu ER70S-6 dzięki zawartości odtleniacza. W doborze odpowiedniego drutu do wyjątkowego materiału, jakim jest stal nierdzewna, pomocne będą specjalne tabele spawalnicze uwzględniające rodzaj stali, grubość, metodę spawania, prędkość oraz rodzaj gazu.
- Lutospawanie / drut samoosłonowy specjalny: Stosowany m.in. w przemyśle motoryzacyjnym, budownictwie, lotnictwie oraz energetyce (w tym odnawialnej).
Zalety stosowania drutu spawalniczego w MIG/MAG
- Ciągłość procesu: Możliwość układania długich spoin bez konieczności ciągłego przerywania łuku, co jest niemożliwe w przypadku elektrod otulonych.
- Kontrola wtopienia: Poprzez dobór średnicy drutu spawacz może precyzyjnie kontrolować głębokość wtopienia i szerokość lica spoiny.
- Minimalizacja odpadów: W przeciwieństwie do metody MMA, gdzie powstają ogarki elektrod, drut spawalniczy jest wykorzystywany niemal w 100%, co znacząco obniża koszty produkcji.
Dobór średnicy drutu do grubości materiału
Większa średnica drutu pozwala na spawanie grubszych elementów, natomiast cieńszą stosuje się do płytszych lub bardziej precyzyjnych prac. Najczęściej stosowane średnice i ich przeznaczenie:
- 0,6 – 0,8 mm (np. 0,8 mm): Cienkie blachy o grubości maksymalnej do 1 mm (np. elementy karoserii samochodowych).
- 1,0 – 1,2 mm (np. 1,2 mm): Elementy o grubości 2–8 mm – najbardziej uniwersalny zakres warsztatowy.
- 1,6 mm: Konstrukcje o grubości 8–16 mm.
- 2,0 mm: Bardzo grube elementy powyżej 16 mm.
Normy i standardy dotyczące drutów spawalniczych
Druty spawalnicze są klasyfikowane zgodnie z normami EN ISO, które szczegółowo określają ich skład chemiczny, właściwości mechaniczne oraz zakres zastosowania:
- EN ISO 14341 – druty lite do MAG,
- EN ISO 21952 – druty do TIG,
- EN ISO 17632 / 17633 – druty proszkowe MAG,
- EN ISO 2560 – elektroda otulona.
Praktyczne wskazówki eksploatacyjne i najczęstsze problemy
- Przechowywanie: Drut spawalniczy powinien być równomiernie nawinięty na szpulę, bez luźnych lub zbyt napiętych zwojów. Opakowanie powinno być solidne i szczelne, aby chronić materiał przed wilgocią, zanieczyszczeniami i innymi czynnikami. Wilgoć osadzająca się na powierzchni spoiwa jest głównym źródłem wodoru w spoinie, co prowadzi do pęknięć zimnych. Szpule zawsze trzymaj w suchym miejscu.
- Ustawienia podajnika i parametry: Dostosuj prąd, napięcie i prędkość podawania drutu do procesu i materiału bazowego. Prędkość podawania należy ustawić tak, aby stapianie miało stabilny przebieg przy danej wartości napięcia. Zbyt mocny docisk rolek w podajniku może deformować drut (szczególnie miękki drut aluminiowy), co prowadzi do jego blokowania w końcówce prądowej.
- Unikanie typowych błędów (rozpryski, porowatość, brak przetopu): Często wynikają one z niewłaściwego doboru drutu, zbyt dużego wysunięcia drutu (zaburzenie stabilności łuku, „strzelanie”) lub zbyt krótkiego wolnego wylotu (jarzenie łuku zbyt blisko końcówki i przyklejanie drutu). Inne przyczyny to złe przygotowanie złącza, niewłaściwy kąt elektrody, za duży prąd lub za mała prędkość spawania. Pomocna może być także zmiana pozycji zacisku kabla masy.
Podsumowanie
Odpowiedni wybór drutu spawalniczego ma kluczowe znaczenie dla jakości, trwałości i bezpiecznego użytkowania wykonanej spoiny. Niewłaściwy rozmiar drutu może prowadzić do problemów z łukiem i uszkodzeniami połączenia, a nieodpowiedni skład chemiczny wpłynie na jakość połączenia z materiałem bazowym. Ostateczna jakość zależy od wielu czynników, ale korzystanie z drutów renomowanych producentów oraz przestrzeganie warunków technologicznych zapewnia trwałość i estetykę spoin.
Szukasz sprawdzonego sprzętu i materiałów? W sklepie HEFT znajdziesz szeroki wybór materiałów eksploatacyjnych, obejmujący spawarki MIG/MAG oraz niezbędne akcesoria spawalnicze. Zapraszamy do zapoznania się z naszą ofertą!


 Zaloguj przez Google